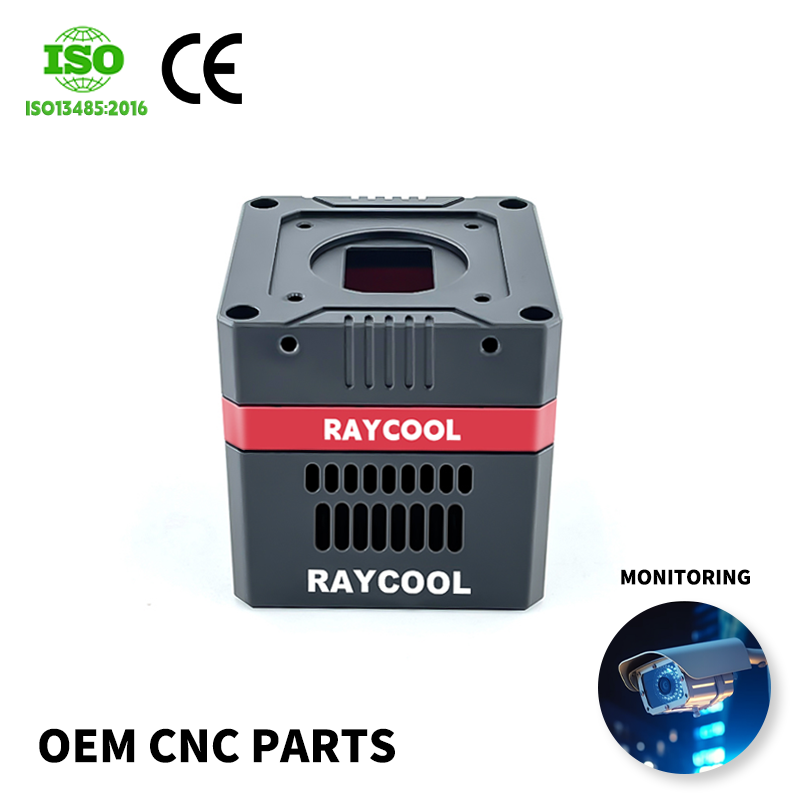
Das Eloxieren ist eine der effektivsten Oberflächenveredelungstechniken für aluminium-CNC-Teile , die eine verbesserte Haltbarkeit, Korrosionsbeständigkeit und ästhetische Attraktivität bietet. Unabhängig davon, ob Sie Präzisionskomponenten für Luft- und Raumfahrt, Automobilbau, Elektronik oder Konsumanwendungen herstellen: Die Auswahl der richtigen Eloxiermethode wirkt sich unmittelbar auf die Teilleistung, die Kostenwirksamkeit und die Kundenzufriedenheit aus. Dieser Leitfaden behandelt die am weitesten verbreiteten Eloxierverfahren, ihre Vor- und Nachteile sowie praktische Auswahlkriterien für industrielle Fertigungsumgebungen.
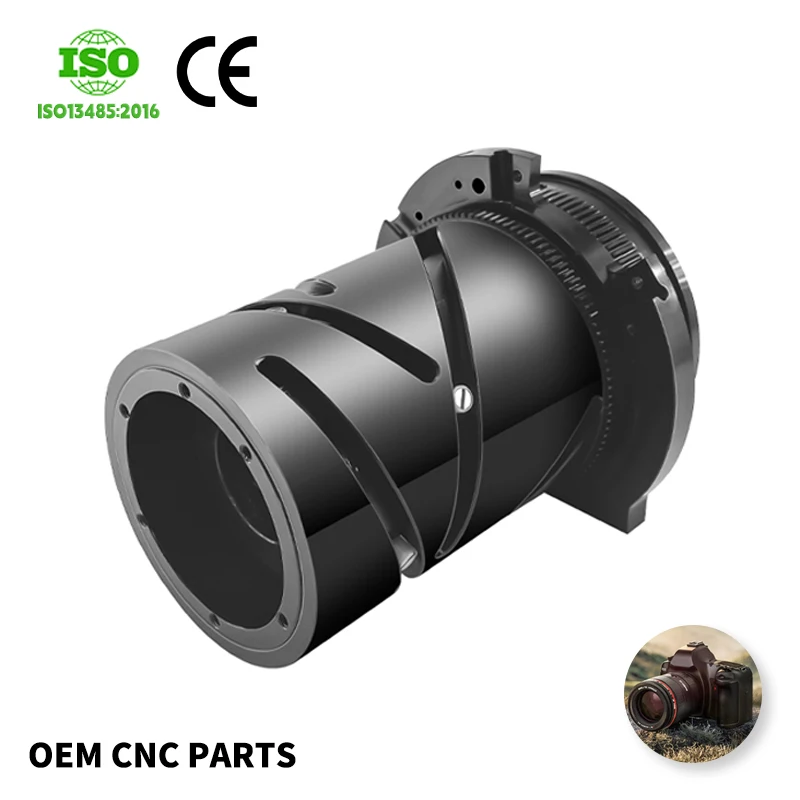
Die Wahl der Eloxiermethode für Aluminium-CNC-Teile hängt von den Anwendungsanforderungen, der Produktionsmenge, den Budgetbeschränkungen und den Umweltaspekten ab. Typ-II- und Typ-III-Eloxierung stellen den Industriestandard für die meisten bearbeiteten Aluminiumkomponenten dar, während spezialisierte Varianten wie Chromsäureloxidation Nischenanwendungen bedienen. Das Verständnis der technischen Unterschiede, der Prozesskosten und der Leistungsergebnisse ermöglicht es Herstellern, fundierte Entscheidungen zu treffen, die Qualität, Kosten und Zeitplan in Einklang bringen.
Typ-II-Eloxierung: Der Industriestandard
Prozesseigenschaften und Anwendungen
Typ-II-Anodisierung, auch als konventionelle oder mittelschwere Anodisierung bezeichnet, ist die am häufigsten verwendete Methode für Aluminium-CNC-Teile in zahlreichen Branchen. Dieses Verfahren nutzt Schwefelsäure als Elektrolyt und erzeugt eine Oxidschicht mit einer typischen Dicke von 0,0007 bis 0,0015 Zoll. Die resultierende Beschichtung bietet hervorragenden Korrosionsschutz, ausgezeichnete Farbbeständigkeit und Kosteneffizienz – weshalb sie sich ideal für Unterhaltungselektronik, architektonische Komponenten sowie allgemeine Industriemaschinen eignet.
Die Typ-II-Anodisierung eignet sich besonders gut für Aluminium-CNC-Teile, die einen ausgewogenen Schutz bei mäßiger Schichtdicke benötigen. Das Verfahren ermöglicht die anodische Färbung mit organischen Farbstoffen, sodass Hersteller lebendige Oberflächen erzielen können, ohne die Maßgenauigkeit zu beeinträchtigen. Diese Methode ist weit verbreitet, da sie eine angemessene Bearbeitungszeit, vorhersehbare Ergebnisse und Kompatibilität mit nachgeschalteten Prozessen wie spanender Bearbeitung oder Klebung vereint.
Farb- und Ästhetikvorteile
Ein wesentlicher Vorteil der Typ-II-Anodisierung für Aluminium-CNC-Teile ist das breite Spektrum an Farboptionen, das mittels Anilinfarbstoffen erzielt werden kann. Hersteller können Schwarz, Bronze, Rot, Gold sowie kundenspezifische Farben nach Markenvorgaben oder Kundenpräferenzen realisieren. Die anodische Schicht ist von Natur aus durchsichtig und farblos; die Farbstoffmoleküle dringen in die poröse Oxidstruktur ein und verleihen eine dauerhafte Färbung, die bei sachgemäßer Versiegelung auch UV-Belastung widersteht.
Die ästhetische Wirkung von Typ-II-anodisierten Aluminium-CNC-Teilen macht sie für an Endverbraucher gerichtete Anwendungen geeignet, bei denen das visuelle Erscheinungsbild entscheidend ist. In Kombination mit präzisen CNC-Fertigungstoleranzen steigert die Anodisierung die wahrgenommene Qualität und den Markenwert. Die gleichmäßige Farbabdeckung auch bei komplexen Geometrien unterstreicht die Fertigungsqualität und stärkt das Vertrauen der Kunden in die Zuverlässigkeit des Produkts.
Typ-III-Anodisierung: Hochleistungs-Schutz
Haltbarkeit und Extrembedingungen
Typ-III-Anodisierung, allgemein als Hartanodisierung oder Hartbeschichtungsanodisierung bezeichnet, erzeugt im Vergleich zur Typ-II-Anodisierung eine deutlich dickere und dichtere Oxidschicht. Die Schichtdicke liegt typischerweise zwischen 0,002 und 0,004 Zoll, wobei die Härte der Oxidschicht 500 bis 600 Vickers-Härteeinheiten erreichen kann. Für Aluminium-CNC-Teile, die in rauen Umgebungen, in der Luft- und Raumfahrt oder im schweren industriellen Einsatz eingesetzt werden, bietet die Typ-III-Anodisierung eine überlegene Verschleißfestigkeit und verlängert die Lebensdauer der Komponenten.
Die erhöhte Beständigkeit der Typ-III-Anodisierung macht sie zur bevorzugten Wahl für Aluminium-CNC-Teile, die Reibung, Abrieb oder extremen chemischen Einwirkungen ausgesetzt sind. Militärspezifikationen und luft- und raumfahrttechnische Standards schreiben dieses Verfahren häufig für kritische Komponenten vor. Die dickere Oxidschicht wirkt als robuste Barriere gegen Korrosion, UV-Zersetzung und mechanischen Verschleiß und gewährleistet langfristige Leistungsfähigkeit unter anspruchsvollen Betriebsbedingungen.
Kosten- und Verarbeitungsaspekte
Die Typ-III-Anodisierung erfordert spezialisierte Ausrüstung, höhere elektrische Stromdichten und längere Bearbeitungszeiten, was im Vergleich zur Typ-II-Anodisierung zu höheren Kosten führt. Der Prozess erzeugt erhebliche Wärme, weshalb ausgefeilte Kühlsysteme und präzise Temperaturregelung erforderlich sind, um Verformungen der Bauteile zu verhindern. Bei aluminiumbearbeiteten CNC-Teilen mit engen Maßtoleranzen muss diese thermische Belastung sorgfältig gesteuert werden, um die Genauigkeit zu bewahren.
Der Härtevorteil der Typ-III-Anodisierung rechtfertigt die höhere Kostenbelastung für hochwertige Komponenten oder Anwendungen, bei denen die Austauschkosten die Anodisierungskosten übersteigen. Dieser Prozess eignet sich jedoch weniger für aluminiumbearbeitete CNC-Teile, bei denen Kostenkontrolle oberstes Gebot ist oder bei denen der Schutz durch die Standard-Typ-II-Anodisierung ausreichend ist. Hersteller müssen beim Auswahlentscheid zwischen Typ II und Typ III die Gewinne an Haltbarkeit gegen die Produktionsbudgetbeschränkungen abwägen.
Spezialisierte Anodisierungsvarianten und Auswahl
Chromsäure- und Seltenerd-Anodisierung
Die chromsaure Eloxierung verwendet Chromtrioxid als Elektrolyt und erzeugt eine dünne, hoch korrosionsbeständige Oxidschicht. Obwohl dieses Verfahren heute aufgrund umweltbedingter Bedenken seltener eingesetzt wird, behält es für bestimmte Aluminium-CNC-Teile im Luft- und Raumfahrt- sowie Verteidigungssektor weiterhin hohe Bedeutung, da die einzigartige Durchlässigkeit und Haftungseigenschaft der Chromsäure dort unverzichtbar sind. Die Beschichtung dringt außergewöhnlich gut in bearbeitete Oberflächen ein und bietet eine hervorragende Grundlage für nachfolgende Lackierungen.
Bei der Seltenerd-Eloxierung werden Salze seltener Erden in die Eloxierlösung eingeführt, wodurch die Korrosionsbeständigkeit verbessert und das Risiko einer Wasserstoffversprödung bei hochfesten Aluminium-CNC-Teilen verringert wird. Dieses Verfahren gewinnt zunehmend an Akzeptanz in der Luft- und Raumfahrt- sowie Automobilindustrie, wo Gewichtsreduktion und Zuverlässigkeit entscheidend sind. Obwohl teurer als herkömmliche Eloxierverfahren, bieten Seltenerd-Varianten messbare Leistungsvorteile für sicherheitskritische Anwendungen.
Auswahlrahmen für Eloxierverfahren
Die Auswahl der optimalen Eloxiermethode für Aluminium-CNC-Teile erfordert die Bewertung mehrerer Faktoren: Einsatzumgebung, Schwere der Korrosionsbelastung, Anforderungen an die Abriebfestigkeit, erforderliche Maßgenauigkeit, Farbvorlieben, Produktionsvolumen und Budgetbeschränkungen. Typ-II-Eloxieren stellt die Basislösung für Komponenten allgemeiner Zwecke dar und bietet Zuverlässigkeit sowie Kosteneffizienz. Typ-III-Eloxieren wird notwendig, wenn die Anforderungen an die Haltbarkeit über den Standard-Schutz hinausgehen, beispielsweise in der Luft- und Raumfahrt, der Verteidigungsindustrie oder extremen industriellen Anwendungen.
Umweltvorschriften beeinflussen zunehmend die Auswahl der Eloxalverfahren für Aluminium-CNC-Teile. Schwefelsäurebasierte Typ-II-Verfahren dominieren aufgrund bestehender Infrastruktur und Abwasserbehandlungskapazitäten. Chromsäureverfahren sind in vielen Rechtsordnungen aufgrund von Umwelttoxizitätsbedenken eingeschränkt. Hersteller sollten vor der Festlegung auf ein bestimmtes Eloxalverfahren die lokalen Umweltkonformitätsanforderungen prüfen, insbesondere bei der Belieferung internationaler Märkte mit unterschiedlichen regulatorischen Standards.
FAQ
Was ist der Unterschied zwischen Typ-II- und Typ-III-Eloxal für Aluminium-CNC-Teile?
Die Typ-II-Anodisierung erzeugt eine dünne Oxidschicht (0,0007 bis 0,0015 Zoll), die für allgemeinen Korrosionsschutz und Farbanwendungen geeignet ist, während die Typ-III-Anodisierung eine deutlich dickere und härtere Schicht (0,002 bis 0,004 Zoll) erzeugt, die für extreme Haltbarkeit und Verschleißfestigkeit ausgelegt ist. Typ II ist kostengünstiger und wird häufig für Aluminium-CNC-Teile im Konsum- und allgemeinen Industriebereich eingesetzt, während Typ III für Luft- und Raumfahrt, Verteidigung sowie Hochleistungsanwendungen vorgeschrieben ist, bei denen das Risiko eines Bauteilversagens minimiert werden muss.
Wirkt sich die Anodisierung auf die Maßgenauigkeit von Aluminium-CNC-Teilen aus?
Ja, das Eloxieren fügt Aluminium-CNC-Teilen Materialdicke hinzu, typischerweise zwischen 0,0005 und 0,004 Zoll, je nach gewähltem Verfahren. Bei Komponenten mit engen Maßtoleranzen muss diese Dicke bereits bei der Konstruktion und der Planung der Bearbeitung berücksichtigt werden. Hersteller fertigen Aluminium-CNC-Teile häufig leicht untermaßig vor dem Eloxieren an, um die endgültigen Sollmaße zu erreichen. Die Zusammenarbeit mit erfahrenen Eloxierdienstleistern sowie die frühzeitige Kommunikation der Toleranzanforderungen verhindert Maßabweichungen und senkt das Risiko von Ausschuss.
Wie lange hält die eloxierte Beschichtung auf Aluminium-CNC-Teilen?
Die Lebensdauer anodisierter Beschichtungen auf Aluminium-CNC-Teilen hängt von der Einsatzumgebung, der Art der Beschichtung und den Wartungspraktiken ab. Typ-II-Anodisierung bietet typischerweise 5 bis 15 Jahre Schutz in gemäßigten Umgebungen, während Typ-III-Beschichtungen unter rauen Bedingungen über 20 Jahre halten können. Korrosive Umgebungen wie marine Bereiche oder chemische Anlagen beschleunigen den Abbau der Beschichtung. Regelmäßige Reinigung und schützende Wartung verlängern die Lebensdauer der Beschichtung erheblich; viele industrielle Anlagen führen daher periodische Inspektionen durch, um den Zustand der Beschichtung zu bewerten und Wartungs- oder Neu-Anodisierungspläne zu erstellen.