
El endurecimiento por deformación representa uno de los desafíos más persistentes en la fabricación piezas CNC de acero inoxidable . Cuando el acero inoxidable austenítico sufre deformación durante el mecanizado, su capa superficial se vuelve progresivamente más dura y frágil, lo que genera complicaciones importantes para trabajos de precisión. Este fenómeno ocurre porque el acero inoxidable carece de propiedades ferromagnéticas y presenta una ductilidad excepcional, lo que le permite absorber cantidades enormes de deformación plástica antes de fracturarse. Comprender los mecanismos de endurecimiento por deformación es fundamental para cualquier operación de fabricación centrada en producir piezas de acero inoxidable mecanizadas mediante CNC de alta calidad de forma constante.
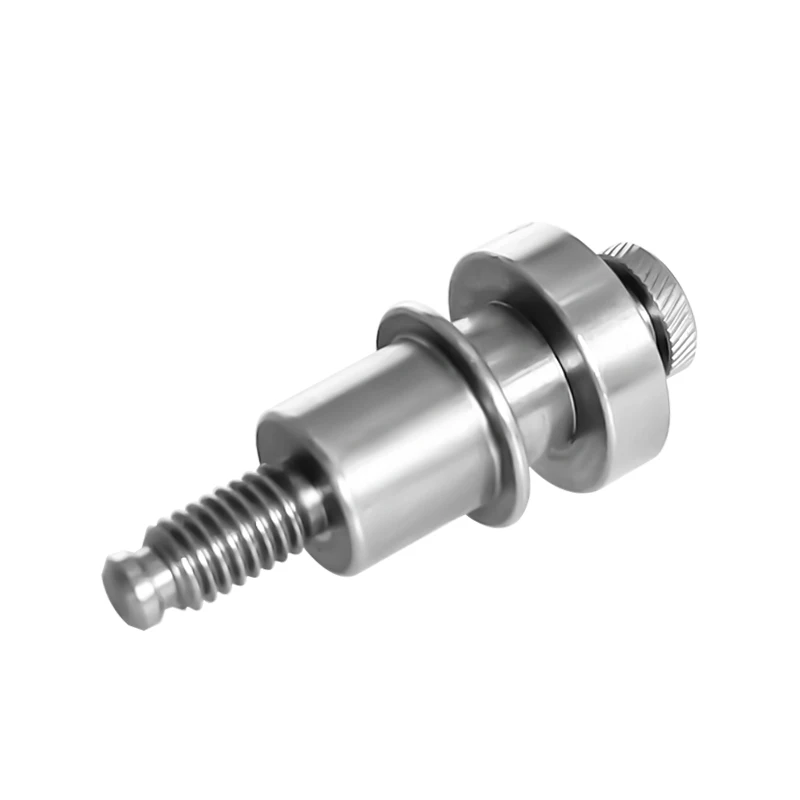
Las consecuencias del endurecimiento por deformación van mucho más allá de la rugosidad superficial. Cuando las piezas de acero inoxidable mecanizadas mediante CNC desarrollan capas endurecidas, las operaciones de mecanizado posteriores se vuelven exponencialmente más difíciles, el desgaste de las herramientas se acelera drásticamente y los costos de producción aumentan considerablemente. Controlar el endurecimiento por deformación durante la fabricación afecta directamente la durabilidad de las herramientas, la reducción del tiempo de ciclo y la precisión dimensional final de los componentes de alta precisión. Los operarios y los ingenieros deben identificar tempranamente los síntomas del endurecimiento por deformación e implementar estrategias preventivas específicas para mantener una calidad constante a lo largo de las series de producción.
Comprensión de los mecanismos del endurecimiento por deformación en acero inoxidable
Los fundamentos metalúrgicos del endurecimiento por deformación
El acero inoxidable austenítico contiene una estructura cristalina cúbica centrada en las caras que permite una extensa deformación plástica sin transformación de fase. Durante el mecanizado, el contacto de la herramienta genera tensiones cortantes localizadas que obligan a los planos cristalinos a deslizarse y reorganizarse. Esta multiplicación de dislocaciones endurece la superficie del material, aumentando su resistencia a la tracción mientras reduce su ductilidad. La transformación martensítica inducida por deformación potencia este efecto, convirtiendo parte del austenita en fases martensíticas más duras. El aumento de temperatura durante el corte acelera la difusión atómica, promoviendo aún más el crecimiento de la densidad de dislocaciones y el endurecimiento superficial. Comprender estos procesos metalúrgicos orienta a los ingenieros hacia estrategias eficaces de prevención para la fabricación de piezas de acero inoxidable mediante CNC.
Reconocimiento de los síntomas del endurecimiento por deformación
Identificar el endurecimiento por deformación requiere prestar atención a indicadores específicos de fabricación. La decoloración superficial, que va desde azul claro hasta púrpura oscuro, señala un exceso de calor y una transformación del material. Las vibraciones y el golpeteo de la herramienta revelan capas endurecidas que resisten la acción de corte. El aumento de las fuerzas de corte y del consumo de energía demuestra que el material se ha vuelto más duro y más resistente a la deformación. Los cambios en la morfología de las virutas revelan cambios subyacentes en las propiedades del material. La inconsistencia dimensional entre los primeros y últimos pasos de corte indica un endurecimiento progresivo. Los operarios que observan estos síntomas pueden intervenir antes de que las capas endurecidas afecten las especificaciones de la pieza o aumenten drásticamente la frecuencia de reemplazo de las herramientas.
Optimización de las condiciones de corte para minimizar el endurecimiento
Calibración de la velocidad de avance y la velocidad de corte
La selección adecuada de la velocidad de avance influye directamente en el desarrollo del endurecimiento por deformación durante el mecanizado de piezas CNC de acero inoxidable. Velocidades de avance inadecuadas generan un tiempo excesivo de contacto entre la herramienta y la pieza, produciendo una fricción intensa que acelera el endurecimiento. Por el contrario, velocidades de avance agresivas generan virutas gruesas que disipan el calor desde la superficie de la pieza, reduciendo los daños térmicos. La optimización de la velocidad requiere equilibrar la vida útil de la herramienta con la prevención del endurecimiento. Velocidades más bajas del husillo reducen la generación de calor por fricción, pero prolongan la duración del contacto, lo que a veces incrementa los efectos globales de endurecimiento. Velocidades más altas aceleran la formación de virutas y la disipación del calor, pero exigen una geometría y un material de herramienta superiores. La mayoría de las piezas CNC de acero inoxidable se benefician de velocidades moderadas entre 80 y 150 pies superficiales por minuto, combinadas con velocidades de avance robustas que generan virutas gruesas.
Selección de geometría de la herramienta
El diseño de la herramienta de corte determina fundamentalmente la concentración de calor y la distribución de tensiones durante las operaciones de mecanizado. Los ángulos de inclinación positivos reducen las fuerzas de corte y el calentamiento por fricción en comparación con geometrías neutras o negativas. Ángulos menores de inclinación trasera minimizan el desgaste por cráteres, manteniendo una eficiencia de corte aceptable. La selección del radio de punta afecta tanto el acabado superficial como el comportamiento térmico. Radios de punta más pequeños concentran la tensión de corte en zonas estrechas, generando un calentamiento localizado intenso que favorece el endurecimiento por deformación. Radios de punta más grandes distribuyen la tensión sobre áreas superficiales más amplias, reduciendo las temperaturas máximas. Para aplicaciones de piezas CNC de acero inoxidable, las herramientas de carburo con recubrimientos específicos para acero inoxidable ofrecen una resistencia térmica superior frente a alternativas de acero rápido sin recubrimiento, lo que permite velocidades de corte más elevadas que mejoran la evacuación de virutas y la gestión térmica.
Estrategias de refrigeración y gestión térmica
Selección y aplicación de fluidos de corte
La selección del fluido de corte representa la palanca más controlable para prevenir el endurecimiento por deformación en la fabricación de piezas de acero inoxidable mediante CNC. Los sistemas de refrigeración por inundación suministran volúmenes generosos de fluido que absorben el calor friccional y arrastran las virutas, manteniendo temperaturas superficiales más bajas durante todo el mecanizado. Los fluidos sintéticos y semisintéticos ofrecen una conductividad térmica superior a la de los refrigerantes a base de aceite mineral, lo que permite una transferencia de calor más eficaz. Los sistemas de refrigeración por niebla alcanzan zonas de mecanizado confinadas a las que no pueden acceder los sistemas por inundación, especialmente en trabajos de cavidades profundas o características internas. La entrega de refrigerante a través del husillo dirige el fluido con precisión a la interfaz herramienta-pieza, donde la generación de calor es máxima, maximizando así la eficacia de la refrigeración. La optimización de la concentración del refrigerante garantiza una resistencia adecuada de la película y propiedades térmicas óptimas sin un costo excesivo. Las piezas de acero inoxidable para CNC requieren sistemas de refrigerante consistentes y bien mantenidos que eviten su degradación y contaminación, ya que estas condiciones comprometen el rendimiento térmico y favorecen el crecimiento bacteriano, reduciendo la vida útil del fluido.
Control Térmico Mediante Cambios Estratégicos de Herramientas
Los programas proactivos de reemplazo de herramientas evitan el desarrollo catastrófico del endurecimiento antes de que ocurra daño alguno. Los cambios frecuentes de herramientas mantienen filos de corte afilados, lo que reduce el calentamiento por fricción y las fuerzas de corte. Las herramientas desafiladas generan calor excesivo mediante rozamiento mecánico, acelerando así el endurecimiento en las operaciones de mecanizado actuales y posteriores. El micro-rectificado o el pulido de las superficies de la cara de desgaste de las herramientas elimina el material endurecido acumulado y restaura la precisión geométrica de dicha cara. Las estrategias de rotación de herramientas, que distribuyen las cargas de mecanizado entre múltiples herramientas, evitan que ninguna herramienta opere durante tanto tiempo como para provocar un endurecimiento severo. La gestión predictiva de la vida útil de las herramientas, basada en el monitoreo de las fuerzas de corte o en el análisis de las virutas, permite realizar cambios estratégicos antes de que las capas endurecidas afecten la calidad de las piezas de acero inoxidable para CNC. Los sensores de temperatura integrados en los centros de mecanizado proporcionan retroalimentación en tiempo real que activa el cambio de herramientas cuando se aproximan los umbrales térmicos.
Preguntas frecuentes
¿Qué causa el endurecimiento por deformación en las operaciones de mecanizado de acero inoxidable?
El endurecimiento por deformación ocurre cuando el acero inoxidable austenítico sufre deformación plástica durante el corte, lo que provoca la multiplicación de dislocaciones y, potencialmente, una transformación martensítica inducida por deformación. La combinación de deformación mecánica y calor friccional altera de forma permanente la estructura cristalina del material, aumentando su dureza superficial y su fragilidad. Este fenómeno es especialmente pronunciado en el acero inoxidable porque su estructura cúbica centrada en las caras permite una extensa deformación plástica sin transformación de fase, lo que posibilita una acumulación considerable de dislocaciones.
¿Cómo afecta el endurecimiento por deformación al mecanizado posterior de piezas de acero inoxidable para CNC?
Las capas superficiales endurecidas generadas durante el mecanizado inicial hacen que las operaciones posteriores sean significativamente más difíciles. El desgaste de la herramienta se acelera drásticamente porque el material endurecido presenta una mayor resistencia a la tracción y mayor fragilidad. Las fuerzas de corte aumentan considerablemente, lo que exige equipos más potentes y portaherramientas de mayor capacidad. Los tiempos de ciclo se alargan, ya que los operarios reducen las velocidades de avance y de corte para controlar el comportamiento del material endurecido. La calidad del acabado superficial suele deteriorarse porque las capas endurecidas resisten la deformación uniforme y la formación adecuada de virutas. Estos efectos acumulados incrementan sustancialmente los costes de fabricación, mientras que reducen la eficiencia operativa en toda la serie de producción.
¿Se puede eliminar por completo el endurecimiento por deformación en el acero inoxidable durante el mecanizado?
La eliminación completa del endurecimiento por deformación durante el mecanizado es teóricamente imposible, ya que cualquier deformación plástica genera un aumento de la densidad de dislocaciones. Sin embargo, estrategias integrales de prevención —que combinen condiciones de corte optimizadas, geometría superior de la herramienta, refrigeración eficaz y cambios estratégicos de herramienta— pueden reducir el endurecimiento por deformación a niveles despreciables. La mayoría de los fabricantes industriales logran un control aceptable del endurecimiento por deformación mediante la aplicación disciplinada de múltiples estrategias de forma simultánea. El monitoreo y ajuste continuos, basados en métricas de calidad superficial y en el rendimiento de la herramienta, garantizan que las piezas de acero inoxidable para CNC cumplan con las especificaciones, manteniendo al mismo tiempo una economía de producción aceptable.
Tabla de Contenidos
- Comprensión de los mecanismos del endurecimiento por deformación en acero inoxidable
- Optimización de las condiciones de corte para minimizar el endurecimiento
- Estrategias de refrigeración y gestión térmica
-
Preguntas frecuentes
- ¿Qué causa el endurecimiento por deformación en las operaciones de mecanizado de acero inoxidable?
- ¿Cómo afecta el endurecimiento por deformación al mecanizado posterior de piezas de acero inoxidable para CNC?
- ¿Se puede eliminar por completo el endurecimiento por deformación en el acero inoxidable durante el mecanizado?