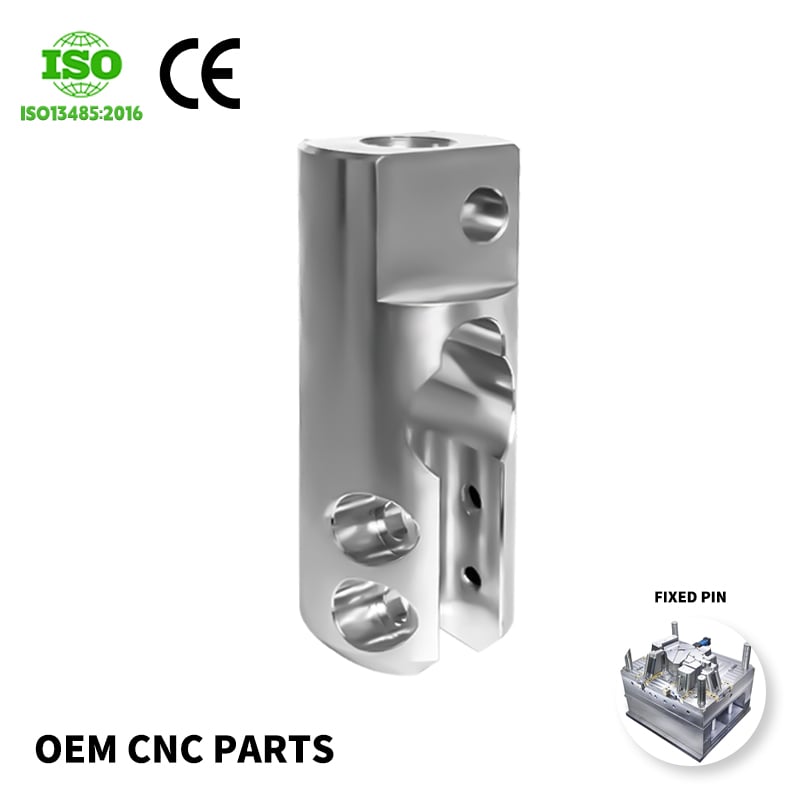
La garantía de calidad en la fabricación depende fundamentalmente de protocolos rigurosos de inspección para piezas de automatización. Ya sea que adquiera componentes para mecanizado CNC, sistemas hidráulicos o ensamblaje de precisión, establecer estándares claros de inspección afecta directamente la eficiencia productiva, reduce fallos costosos y asegura el cumplimiento normativo. Las consecuencias son especialmente graves en entornos B2B, donde una sola pieza defectuosa puede detener líneas completas de producción o comprometer la seguridad del equipo. Esta guía explica paso a paso los protocolos esenciales de inspección que protegen sus operaciones y mantienen la responsabilidad de los proveedores.
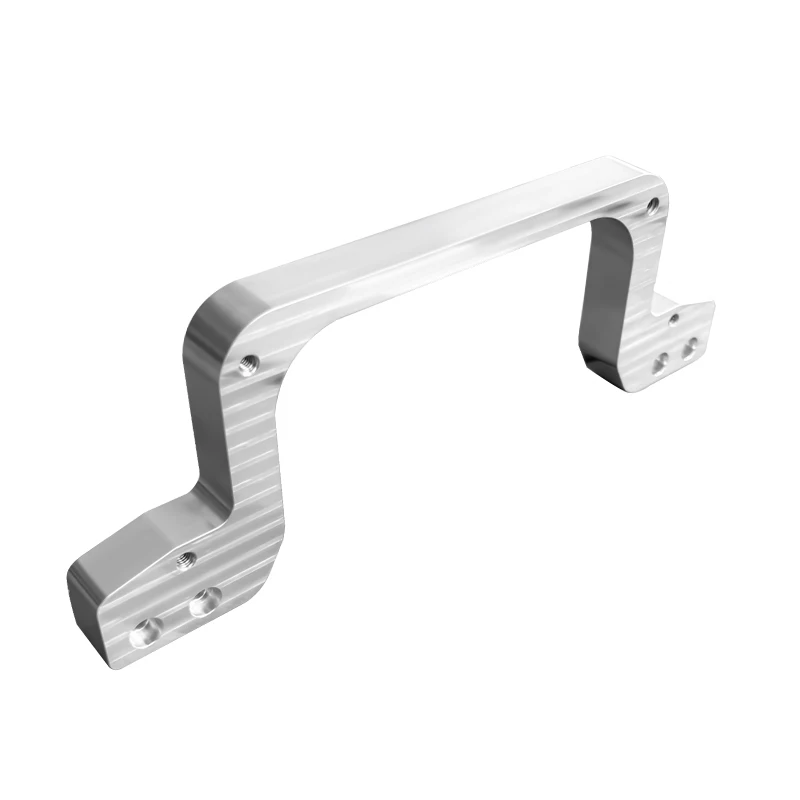
Implementar protocolos de inspección eficaces requiere un enfoque estructurado que equilibre exhaustividad y eficiencia operativa. Su marco de inspección debe definir qué constituye una calidad aceptable, cuándo se llevan a cabo las inspecciones durante la cadena de suministro, qué herramientas y métodos se aplican, y cómo se documentan y resuelven los defectos. Sin estos protocolos, los fabricantes corren el riesgo de aceptar piezas de automatización subestándar que generan complicaciones posteriores, problemas de garantía y daños a la reputación. Este artículo explora los elementos fundamentales de los protocolos profesionales de inspección utilizados en diversos sectores industriales.
Comprensión de los fundamentos de los protocolos de inspección
Definición de los estándares de calidad para piezas de automatización
Cada protocolo de inspección comienza con estándares de calidad explícitos. Para las piezas de automatización, estos estándares abarcan la precisión dimensional, el acabado superficial, la composición del material y el rendimiento funcional. Las especificaciones deben hacer referencia a normas industriales como ISO, ASTM o a directrices específicas del sector aplicables a su caso. Las tolerancias dimensionales deben indicar claramente los rangos aceptables, y los requisitos de acabado superficial deben ser cuantificables mediante escalas establecidas. Al adquirir piezas de automatización de múltiples proveedores, unos estándares de calidad coherentes garantizan la intercambiabilidad y un rendimiento predecible.
Establecimiento de puntos de inspección
Los puntos de control estratégicos de inspección a lo largo de la cadena de suministro detectan los defectos temprano y evitan problemas posteriores. La inspección de entrada verifica que las piezas de automatización recibidas cumplan con las especificaciones antes de ingresar a sus instalaciones. La inspección en proceso durante el ensamblaje identifica problemas antes de que se acumule valor en productos parcialmente terminados. La inspección final confirma que los productos terminados cumplen con todos los requisitos antes de su envío a los clientes. Cada punto de control requiere procedimientos claros, resultados documentados y vías de escalación definidas cuando las piezas no cumplen con los criterios de inspección.
Técnicas y métodos fundamentales de inspección
Inspección visual y dimensional
La inspección visual constituye la base de la mayoría de los protocolos de control de calidad de piezas para automatización. Los inspectores examinan los componentes en busca de defectos superficiales, decoloración, grietas, deformaciones y problemas de ensamblaje que sean inmediatamente evidentes. La inspección dimensional emplea herramientas de medición de precisión, como calibradores, micrómetros, máquinas de medición por coordenadas (CMM) y calibres, para verificar que las piezas para automatización cumplan con las tolerancias especificadas. Documentar los resultados visuales y dimensionales genera registros objetivos que respaldan las decisiones de calidad y el seguimiento del desempeño de los proveedores. Esta combinación de métodos detecta eficientemente la mayoría de los defectos comunes.
Pruebas funcionales y de rendimiento
Muchas piezas de automatización requieren pruebas funcionales para verificar que funcionan según lo previsto bajo condiciones operativas. Los protocolos de prueba pueden incluir pruebas de presión para componentes hidráulicos, pruebas de rotación para rodamientos, pruebas de conductividad para conectores eléctricos o pruebas de carga para piezas estructurales de automatización. Las pruebas de rendimiento validan que los componentes funcionarán de forma fiable en aplicaciones reales, y no simplemente cumplirán con especificaciones dimensionales estáticas. Los parámetros de prueba, los criterios de aprobación/rechazo y la documentación de resultados deben alinearse con las normas industriales y los requisitos del cliente para garantizar decisiones de aceptación coherentes.
Verificación y análisis de materiales
La composición del material afecta significativamente el rendimiento y la fiabilidad de las piezas de automatización. Los protocolos de inspección deben incluir métodos de verificación del material, como el análisis por fluorescencia de rayos X, los ensayos de dureza o el análisis metalográfico para componentes críticos. Estas inspecciones confirman que los proveedores suministran las calidades de material especificadas, que los procesos de tratamiento térmico se han completado correctamente y que las propiedades del material cumplen con los requisitos de diseño. Para piezas de automatización aeroespaciales o críticas para la seguridad, la documentación de trazabilidad del material resulta obligatoria para demostrar el cumplimiento de las normas reglamentarias.
Aplicar protocolos de inspección eficaces
Gestión de Documentación y Registros
La documentación exhaustiva transforma las actividades de inspección de simples controles de calidad individuales en un sistema sistemático de gestión de la calidad. Los registros de inspección deben indicar qué piezas de automatización se inspeccionaron, qué métodos se utilizaron, qué mediciones u observaciones específicas se registraron, quién realizó la inspección y la decisión de aceptación o rechazo. Estos registros respaldan el análisis de tendencias, la evaluación del desempeño de los proveedores y la investigación de las causas fundamentales cuando surgen problemas. Los sistemas digitales de documentación permiten una recopilación, recuperación y análisis eficientes de los datos para impulsar la mejora continua de la calidad de las piezas de automatización.
Colaboración con los proveedores y bucles de retroalimentación
Los protocolos de inspección eficaces incluyen canales de comunicación claros entre su equipo de calidad y sus proveedores. Cuando se identifican defectos en las piezas de automatización recibidas, los proveedores deben comprender exactamente qué falló, por qué se rechazó la pieza y qué acciones correctivas se requieren. Compartir con los proveedores los resultados de la inspección y los datos de tendencias fomenta mejoras del proceso en la fuente, en lugar de limitarse a rechazar piezas tras su entrega. Este enfoque colaborativo reduce las tasas de defectos con el tiempo, fortalece las relaciones con los proveedores y, en última instancia, mejora la calidad de las piezas de automatización que ingresan a sus operaciones.
Calibración y validación del equipo de inspección
La fiabilidad de los protocolos de inspección depende directamente del mantenimiento adecuado y la calibración correcta del equipo. Los instrumentos de medición utilizados para probar componentes de automatización deben calibrarse periódicamente frente a estándares certificados, según un calendario definido, para garantizar su precisión. Los registros de calibración documentan que el equipo permanece dentro de los límites aceptables de incertidumbre de medición. Además, la validación periódica asegura que los propios métodos de inspección produzcan resultados coherentes y repetibles. Descuidar la calibración del equipo introduce errores sistemáticos de medición que comprometen la integridad de todo el protocolo de inspección.
Preguntas frecuentes
¿Cuáles son los defectos más comunes detectados durante la inspección de componentes de automatización?
Los defectos más frecuentes en las piezas de automatización incluyen condiciones dimensionales fuera de tolerancia, rayaduras o contaminación en la superficie, mecanizado o ensamblaje incompleto, inconsistencias en la dureza del material y desalineación en el ensamblaje. Muchos defectos se originan en un control insuficiente del proceso a nivel del proveedor, y no en incidentes aislados. El análisis de tendencias de estos tipos de defectos revela patrones que indican mejoras específicas necesarias en los procesos de los proveedores para reducir las rechazos recurrentes de piezas de automatización.
¿Con qué frecuencia deben revisarse y actualizarse los protocolos de inspección?
Los protocolos de inspección deben revisarse formalmente cada año y actualizarse cada vez que cambien las especificaciones de diseño, los proveedores, los procesos de producción o las normas industriales. Además, las revisiones deben realizarse tras incidentes de calidad significativos o cuando el análisis de tendencias revele patrones emergentes de defectos en piezas de automatización. La revisión periódica de los protocolos garantiza que los métodos de inspección sigan alineados con los requisitos actuales y que los criterios de aceptación reflejen las necesidades reales de rendimiento, y no estándares obsoletos.
¿Puede automatizarse por completo la inspección de piezas de automatización?
Aunque los sistemas avanzados de visión y los equipos robóticos de ensayo pueden automatizar ciertas tareas de inspección para piezas de automatización, la mayoría de los entornos industriales emplean una combinación de métodos de inspección automatizados y manuales. La inspección automatizada destaca en la verificación dimensional de alto volumen y en la detección de defectos superficiales evidentes, mientras que los inspectores humanos aportan flexibilidad, criterio y capacidad para evaluaciones complejas. El enfoque óptimo suele integrar ambos métodos, aprovechando la automatización para tareas repetitivas y reservando la experiencia humana en inspección para componentes donde el contexto y la experiencia resultan más decisivos.