
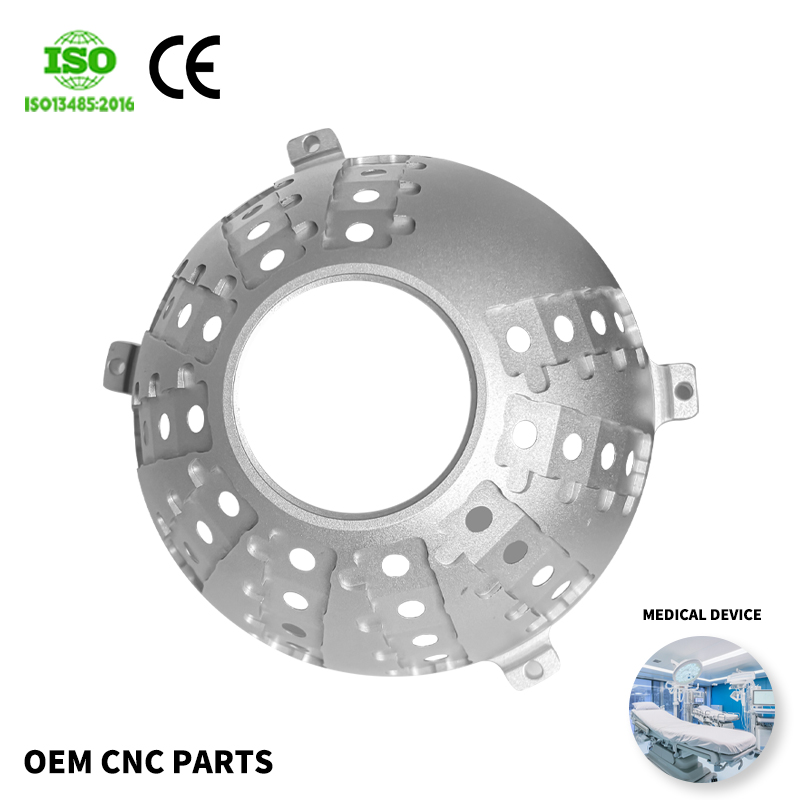
Les pièces en acier inoxydable usinées par commande numérique sont parmi les matériaux les plus difficiles à usiner dans la fabrication moderne. Malgré leur résistance exceptionnelle à la corrosion et leur grande résistance mécanique, ces composants exigent des techniques spécialisées, des outils de pointe et un contrôle précis des procédés. Comprendre pourquoi l’usinage des pièces en acier inoxydable par commande numérique pose de telles difficultés permet aux fabricants d’optimiser leur production, de réduire leurs coûts et d’améliorer la qualité de leurs produits. Les propriétés intrinsèques de ce matériau créent des obstacles qui affectent les vitesses de coupe, la durée de vie des outils, la finition de surface et l’efficacité globale de la production. Ce guide examine les raisons fondamentales pour lesquelles l’usinage des pièces en acier inoxydable par commande numérique demeure difficile, ainsi que les mesures que les fabricants doivent prendre pour surmonter ces obstacles.
Les défis liés à la production de pièces usinées CNC en acier inoxydable découlent de la composition métallurgique et de la structure cristalline du matériau. Les aciers inoxydables austénitiques, les variantes les plus courantes utilisées en usinage CNC, contiennent du chrome et du nickel, des éléments qui modifient considérablement le comportement à l’usinage par rapport à l’acier doux ou à l’aluminium. Ces éléments d’alliage produisent un matériau plus difficile à façonner, qui génère une chaleur excessive pendant l’usinage et provoque une usure rapide des outils. Lorsque les fabricants tentent d’usiner des pièces CNC en acier inoxydable sans maîtriser ces difficultés spécifiques, ils rencontrent des ruptures d’outils, des imprécisions dimensionnelles, des finitions de surface médiocres et des temps d’arrêt de production accrus. Anticiper ces difficultés dès le départ permet aux ateliers de mettre en œuvre des solutions adaptées et de conserver un avantage concurrentiel.
Propriétés du matériau rendant difficiles les pièces CNC en acier inoxydable
Haute dureté et tendance au écrouissage
Les pièces en acier inoxydable usinées par commande numérique par ordinateur présentent une dureté nettement supérieure à celle de l’acier doux conventionnel, ce qui exige une force de coupe plus élevée pour enlever le matériau. La structure cristalline austénitique des pièces en acier inoxydable usinées par commande numérique par ordinateur subit un écrouissage à froid pendant l’usinage : cela signifie que le matériau devient progressivement plus dur au fur et à mesure que l’outil de coupe entre en contact avec lui. Cet effet d’écrouissage est particulièrement marqué dans l’acier inoxydable comparé à d’autres matériaux. Chaque passage de l’outil de coupe renforce le matériau sous-jacent, créant ainsi une couche plus dure que les passages ultérieurs de l’outil doivent percer. Cette caractéristique oblige les opérateurs à utiliser des vitesses de coupe plus faibles, ce qui allonge les temps de cycle et réduit le débit de production. La combinaison de dureté intrinsèque et d’écrouissage progressif rend la fabrication de pièces en acier inoxydable usinées par commande numérique par ordinateur nettement plus longue que l’usinage d’alliages plus tendres.
Faible conductivité thermique et génération de chaleur
Un autre facteur critique affectant les pièces en acier inoxydable usinées par CN, c’est la faible conductivité thermique de ce matériau. Contrairement à l’aluminium ou au cuivre, l’acier inoxydable évacue très lentement la chaleur de la zone de coupe. Cette mauvaise dissipation thermique provoque une élévation spectaculaire des températures à l’interface outil-matière pendant les opérations d’usinage. Une chaleur excessive accélère l’usure des outils, favorise la formation de bavures accumulées sur les outils de coupe et peut entraîner la rupture ou même la défaillance totale de ces derniers. Lors de l’usinage de pièces en acier inoxydable usinées par CN, cette chaleur intense et localisée affecte également la stabilité dimensionnelle et la qualité de l’état de surface. Les opérateurs doivent mettre en œuvre des stratégies de refroidissement agressives ainsi que des systèmes de lubrifiants-refroidissants pour maîtriser les conditions thermiques, ce qui ajoute de la complexité et du coût à la production de pièces en acier inoxydable usinées par CN.
Usure des outils et défis liés aux outils de coupe
Dégradation rapide des outils et durée de vie réduite des outils
La fabrication de pièces en acier inoxydable par usinage CNC exige un remplacement des outils nettement plus fréquent que la plupart des autres matériaux, en raison d’une usure rapide des arêtes de coupe. La combinaison de dureté, d’écrouissage à froid et de génération de chaleur accélère l’usure de flanc et l’usure en cratère des outils de coupe à un rythme bien supérieur à celui observé lors de l’usinage de l’acier doux. Les outils destinés à la fabrication de pièces en acier inoxydable par usinage CNC doivent intégrer des revêtements spécialisés et des géométries adaptées afin de résister à ces conditions sévères ; toutefois, même les outils optimisés voient leur durée de vie réduite. Les changements d’outils deviennent donc plus fréquents, ce qui augmente les interruptions de production et les coûts de main-d’œuvre. De nombreux fabricants peinent à concilier l’investissement dans des outils haut de gamme avec le constat que les pièces en acier inoxydable usinées par CNC nécessitent une quincaillerie premium qui s’use néanmoins rapidement, rendant la gestion des coûts essentielle.
Bord accumulé et problèmes de finition de surface
Lors de l’usinage des pièces en acier inoxydable sur machines à commande numérique par ordinateur (CNC), un phénomène appelé arête rapportée se produit fréquemment. Celui-ci apparaît lorsque du matériau adhère aux faces de dépouille et de face active de l’outil de coupe, formant ainsi un tranchant effectif plus large. L’arête rapportée dégrade la qualité de l’état de surface, introduit des variations dimensionnelles et provoque finalement une rupture catastrophique de l’outil. L’affinité du matériau pour l’adhésion à des températures élevées rend les pièces en acier inoxydable usinées sur CNC particulièrement sensibles à ce problème. Le contrôle de l’arête rapportée exige une sélection rigoureuse de la composition du fluide de coupe, ainsi que des vitesses de coupe et des avances. En l’absence d’un refroidissement adéquat et d’une optimisation des paramètres d’usinage, les pièces en acier inoxydable usinées sur CNC présentent un mauvais état de surface et des taux de rebuts accrus, ce qui affecte directement la rentabilité de la fabrication.
Contraintes liées au procédé d’usinage et incidence sur la production
Limitations relatives à la vitesse et à l’avance
Usiner avec succès des pièces en acier inoxydable sur machines à commande numérique par ordinateur exige des vitesses de coupe nettement plus lentes que celles utilisées pour l’aluminium ou l’acier doux. Des vitesses adaptées à d’autres matériaux provoquent immédiatement la rupture des outils lorsqu’elles sont appliquées aux pièces en acier inoxydable usinées sur machines à commande numérique par ordinateur. Les vitesses de coupe recommandées pour ces pièces varient généralement entre 40 et 100 pieds par minute (surface), selon la composition précise de l’alliage et la géométrie de l’outil. Cette contrainte de vitesse augmente directement les temps de cycle et réduit l’efficacité d’utilisation des machines. En outre, les avances pour les pièces en acier inoxydable usinées sur machines à commande numérique par ordinateur doivent être soigneusement régulées afin d’éviter les vibrations de l’outil et de préserver la qualité de surface. La combinaison de ces restrictions relatives à la vitesse et à l’avance implique que le débit de production pour les pièces en acier inoxydable usinées sur machines à commande numérique par ordinateur reste inférieur à celui obtenu avec d’autres matériaux, ce qui affecte la compétitivité en coûts ainsi que les délais de livraison.
Exigences en matière de liquide de refroidissement et complexité opérationnelle
Une gestion efficace du liquide de refroidissement est absolument critique lors de la production de pièces usinées en acier inoxydable par commande numérique par ordinateur (CNC). La chaleur extrême générée pendant l’usinage exige un refroidissement intensif afin d’éviter la rupture des outils et de préserver la précision dimensionnelle. De nombreuses pièces modernes en acier inoxydable usinées par CNC nécessitent des formulations spécialisées de liquide de refroidissement qui améliorent la lubrification, optimisent l’évacuation des copeaux et assurent une dissipation thermique supérieure à celle des liquides de refroidissement standards. Le système de refroidissement doit délivrer des débits suffisants vers la zone de coupe tout en empêchant la déformation thermique des pièces en acier inoxydable usinées par CNC. La gestion du liquide de refroidissement accroît la complexité opérationnelle, augmente les coûts matériels et exige une surveillance régulière pour conserver son efficacité. En l’absence d’une stratégie adéquate de refroidissement, les tentatives d’usinage de pièces en acier inoxydable par CNC entraîneront la rupture des outils, des défauts de surface et des retards de production bien plus importants que toute économie réalisée sur le liquide de refroidissement.
FAQ
Quelles nuances spécifiques d’acier inoxydable sont les plus difficiles à usiner ?
Les aciers inoxydables austénitiques, tels que les nuances 304 et 316, sont généralement considérés comme plus difficiles à usiner que leurs variantes ferritiques ou martensitiques. Ces nuances offrent une excellente résistance à la corrosion et une grande résistance mécanique, ce qui les rend précieuses pour des applications exigeantes ; toutefois, leur composition engendre les phénomènes d’écrouissage à froid et les défis thermiques décrits dans ce guide. Les aciers inoxydables duplex posent des difficultés supplémentaires en raison de leur dureté encore plus élevée. Lors de la spécification des matériaux destinés aux pièces CNC en acier inoxydable, comprendre quelles nuances présentent les plus grands défis d’usinage permet de planifier des délais de production réalistes ainsi que des stratégies d’outillage adaptées.
Comment les fabricants peuvent-ils réduire l’usure des outils lors de l’usinage de pièces CNC en acier inoxydable ?
Plusieurs stratégies permettent efficacement de réduire l’usure des outils lors de la production de pièces usinées en acier inoxydable sur machines CNC. L’utilisation d’outils en carbure dotés de revêtements spécialisés conçus spécifiquement pour l’acier inoxydable améliore nettement la durée de vie des outils par rapport aux alternatives en acier rapide. La mise en place de configurations machines rigides, limitant les vibrations, contribue à éviter les vibrations indésirables (chatter) et les ruptures prématurées des outils. L’emploi de systèmes de lubrification-refroidissement à haute pression garantit une évacuation efficace de la chaleur dans les zones de coupe des pièces usinées en acier inoxydable sur machines CNC. En outre, l’optimisation des vitesses de coupe et des avances, adaptée précisément à chaque opération spécifique sur pièces usinées en acier inoxydable sur machines CNC — plutôt que l’usage de paramètres génériques — réduit les contraintes thermiques subies par les outils. Une surveillance régulière des outils et le remplacement préventif avant toute défaillance catastrophique permettent également de limiter les interruptions dans la production de pièces usinées en acier inoxydable sur machines CNC.
Pourquoi la production de pièces usinées en acier inoxydable sur machines CNC coûte-t-elle plus cher que l’usinage d’autres matériaux ?
Plusieurs facteurs se combinent pour augmenter le coût de production pièces CNC en acier inoxydable des temps de cycle plus longs, dus aux restrictions de vitesse, augmentent directement l’allocation de main-d’œuvre par composant. Des outillages haut de gamme et un remplacement plus fréquent des outils font augmenter les coûts matériels et de main-d’œuvre. Des systèmes de lubrifiants spécialisés ainsi qu’une consommation accrue de fluides viennent alourdir les frais d’exploitation. L’usure accrue des machines, causée par l’usinage CNC de pièces en acier inoxydable sous charges plus élevées, peut nécessiter une maintenance plus fréquente. Les exigences en matière de finition de surface pour les pièces en acier inoxydable usinées CNC impliquent souvent des opérations secondaires qui ne s’appliquent pas à d’autres matériaux. Lorsque tous ces facteurs se combinent, le coût total de production des pièces en acier inoxydable usinées CNC dépasse généralement celui de composants comparables fabriqués dans des matériaux plus faciles à usiner.
Table des matières
- Propriétés du matériau rendant difficiles les pièces CNC en acier inoxydable
- Usure des outils et défis liés aux outils de coupe
- Contraintes liées au procédé d’usinage et incidence sur la production
-
FAQ
- Quelles nuances spécifiques d’acier inoxydable sont les plus difficiles à usiner ?
- Comment les fabricants peuvent-ils réduire l’usure des outils lors de l’usinage de pièces CNC en acier inoxydable ?
- Pourquoi la production de pièces usinées en acier inoxydable sur machines CNC coûte-t-elle plus cher que l’usinage d’autres matériaux ?