
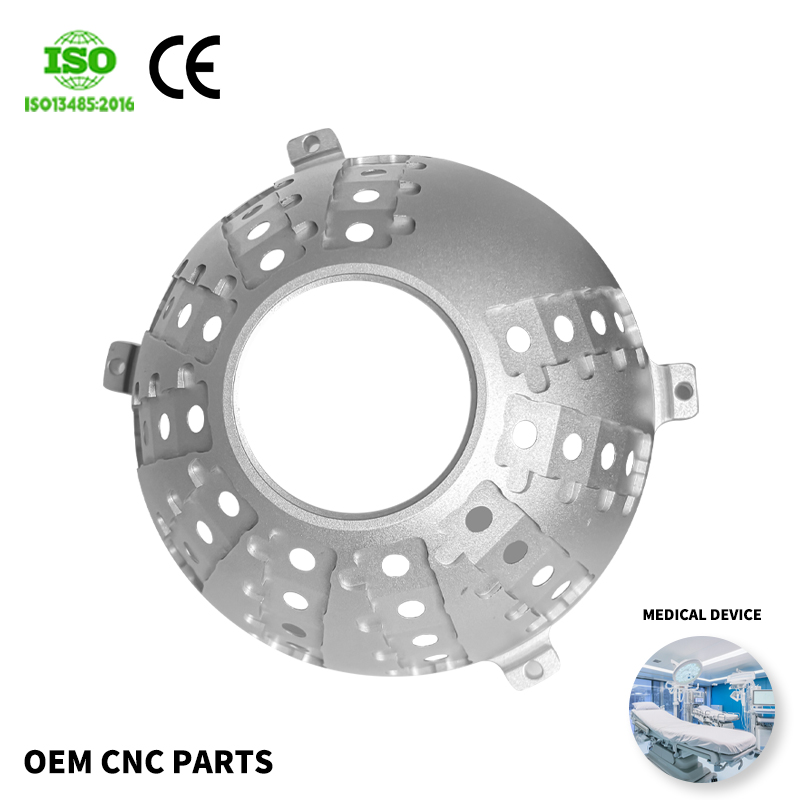
I componenti in acciaio inossidabile lavorati a CNC sono tra i materiali più difficili da lavorare nella moderna produzione industriale. Nonostante la loro eccezionale resistenza alla corrosione e la loro elevata resistenza meccanica, questi componenti richiedono tecniche specializzate, utensili avanzati e un controllo di processo estremamente preciso. Comprendere le ragioni per cui la lavorazione di componenti in acciaio inossidabile a CNC risulta così complessa aiuta i produttori a ottimizzare la produzione, ridurre i costi e migliorare la qualità del prodotto finale. Le proprietà intrinseche del materiale generano ostacoli che influenzano le velocità di taglio, la durata degli utensili, la finitura superficiale e l’efficienza complessiva della produzione. Questa guida analizza le cause principali della difficoltà nella lavorazione di componenti in acciaio inossidabile a CNC e illustra le azioni che i produttori devono intraprendere per superare tali ostacoli.
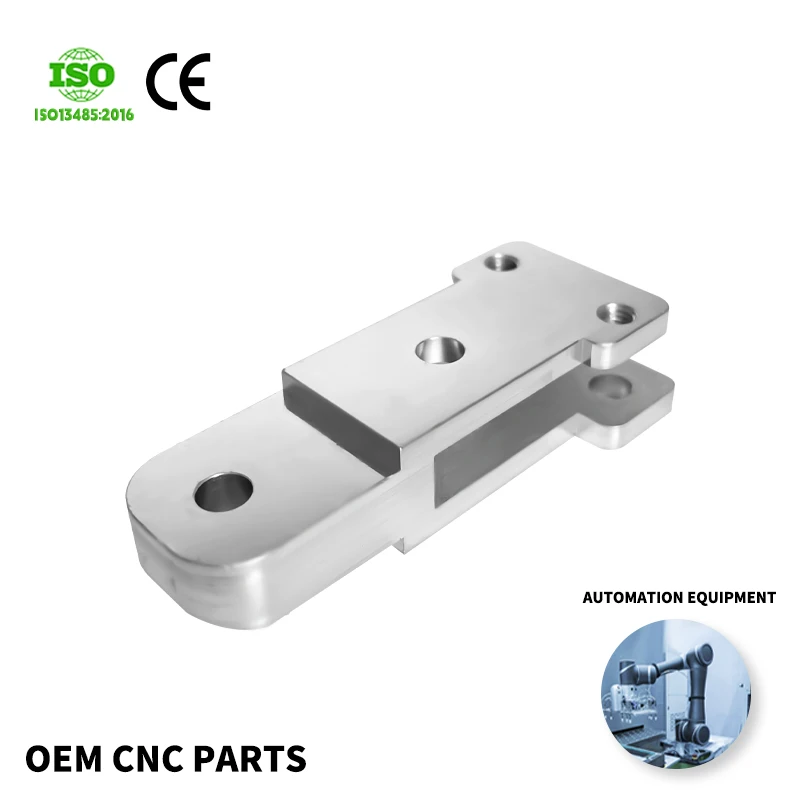
Le sfide associate alla produzione di componenti CNC in acciaio inossidabile derivano dalla composizione metallurgica e dalla struttura cristallina del materiale. Gli acciai inossidabili austenitici, le varianti più comuni utilizzate nella lavorazione CNC, contengono cromo e nichel, elementi che modificano in modo significativo il comportamento durante la tagliatura rispetto all’acciaio dolce o all’alluminio. Questi elementi leganti generano un materiale più difficile da modellare, che produce calore eccessivo durante la lavorazione e causa un rapido degrado degli utensili. Quando i produttori tentano di lavorare componenti CNC in acciaio inossidabile senza comprendere queste specifiche difficoltà, si trovano ad affrontare rottura degli utensili, imprecisione dimensionale, finiture superficiali scadenti e aumento dei tempi di fermo produttivo. Riconoscere tali difficoltà fin dall’inizio consente ai laboratori di adottare soluzioni adeguate e mantenere un vantaggio competitivo.
Proprietà del materiale che rendono difficili i componenti CNC in acciaio inossidabile
Elevata durezza e caratteristiche di indurimento per deformazione
I componenti in acciaio inossidabile lavorati a CNC presentano una durezza significativamente superiore rispetto all’acciaio dolce convenzionale, richiedendo una forza di taglio maggiore per rimuovere il materiale. La struttura cristallina austenitica dei componenti in acciaio inossidabile lavorati a CNC subisce un indurimento per deformazione durante la lavorazione: ciò significa che il materiale diventa progressivamente più duro man mano che l’utensile da taglio entra in contatto con esso. Questo effetto di indurimento per deformazione è particolarmente accentuato nell’acciaio inossidabile rispetto ad altri materiali. Ogni passata dell’utensile da taglio rinforza il materiale sottostante, creando uno strato più duro che le passate successive dell’utensile devono penetrare. Questa caratteristica costringe gli operatori a utilizzare velocità di taglio inferiori, prolungando i tempi di ciclo e riducendo la produttività. La combinazione di durezza intrinseca e di indurimento per deformazione progressivo rende la produzione di componenti in acciaio inossidabile lavorati a CNC notevolmente più dispendiosa in termini di tempo rispetto alla lavorazione di leghe più morbide.
Bassa conducibilità termica e generazione di calore
Un altro fattore critico che influisce sui componenti CNC in acciaio inossidabile è la scarsa conducibilità termica del materiale. A differenza dell’alluminio o del rame, l’acciaio inossidabile disperde il calore dalla zona di taglio molto lentamente. Questa scarsa dissipazione termica fa aumentare drasticamente le temperature all’interfaccia utensile-materiale durante le operazioni di taglio. Il calore eccessivo accelera l’usura degli utensili, provoca la formazione di bave accumulate sugli utensili da taglio e può causare la frattura o il completo guasto dell’utensile. Durante la lavorazione dei componenti CNC in acciaio inossidabile, il calore intensamente localizzato influisce anche sulla stabilità dimensionale e sulla qualità della finitura superficiale. Gli operatori devono adottare strategie di raffreddamento aggressive e sistemi di refrigerante per gestire le condizioni termiche, aggiungendo complessità e costi alla produzione dei componenti CNC in acciaio inossidabile.
Usura degli utensili e sfide legate agli utensili da taglio
Degrado rapido degli utensili e breve durata utile
I componenti CNC in acciaio inossidabile richiedono un ricambio degli utensili significativamente più frequente rispetto alla maggior parte degli altri materiali, a causa dell’usura rapida del tagliente. La combinazione di durezza, indurimento per deformazione e generazione di calore accelera l’usura laterale e l’usura a crateri sugli utensili da taglio a ritmi molto superiori a quelli riscontrati nella lavorazione dell’acciaio dolce. Gli utensili progettati per i componenti CNC in acciaio inossidabile devono incorporare rivestimenti e geometrie specializzate per resistere a queste condizioni severe; tuttavia, anche gli utensili ottimizzati presentano una vita utile ridotta. I cambi utensili diventano più frequenti, aumentando le interruzioni produttive e i costi del lavoro. Molti produttori faticano a bilanciare l’investimento negli utensili con la realtà secondo cui i componenti CNC in acciaio inossidabile richiedono utensili di fascia alta che, nonostante ciò, si usurano rapidamente, rendendo fondamentale la gestione dei costi.
Formazione di bave e problemi di finitura superficiale
Durante la lavorazione di parti in acciaio inossidabile con macchine a controllo numerico computerizzato (CNC), si verifica spesso un fenomeno denominato 'bordo di accumulo'. Ciò avviene quando il materiale aderisce alle superfici di taglio e di spoglia dell’utensile, generando un bordo di taglio effettivo più grande. Il bordo di accumulo degrada la qualità della finitura superficiale, introduce variazioni dimensionali e, alla fine, provoca un guasto catastrofico dell’utensile. L’affinità del materiale per l’adesione a temperature elevate rende le parti in acciaio inossidabile lavorate con CNC particolarmente soggette a questo problema. Il controllo del bordo di accumulo richiede una scelta accurata della composizione del fluido di taglio, delle velocità di taglio e dei regimi di avanzamento. Senza un’ottimizzazione adeguata del refrigerante e delle tecniche operative, le parti in acciaio inossidabile lavorate con CNC presenteranno una finitura superficiale scadente e tassi di scarto più elevati, incidendo direttamente sulla redditività produttiva.
Vincoli del processo di lavorazione e impatto sulla produzione
Limitazioni di velocità e di avanzamento
Lavorare con successo parti CNC in acciaio inossidabile richiede velocità di taglio significativamente più basse rispetto all’alluminio o all’acciaio dolce. Velocità che funzionano bene per altri materiali causano un immediato guasto degli utensili quando applicate a parti CNC in acciaio inossidabile. Le velocità di taglio raccomandate per parti CNC in acciaio inossidabile variano tipicamente da 40 a 100 piedi superficiali al minuto, a seconda della composizione specifica della lega e della geometria dell’utensile. Questo vincolo di velocità prolunga direttamente i tempi di ciclo e riduce l’efficienza di utilizzo della macchina. Inoltre, le velocità di avanzamento per parti CNC in acciaio inossidabile devono essere controllate con attenzione per prevenire le vibrazioni dell’utensile (chatter) e mantenere la qualità superficiale. La combinazione di limitazioni su velocità e avanzamento comporta che la produttività per parti CNC in acciaio inossidabile rimanga inferiore rispetto a materiali alternativi, influenzando la competitività dei costi e i tempi di consegna.
Requisiti di refrigerante e complessità operativa
Una gestione efficace del refrigerante è assolutamente fondamentale nella produzione di componenti CNC in acciaio inossidabile. Il calore estremo generato durante la lavorazione richiede un raffreddamento aggressivo per prevenire il guasto degli utensili e mantenere l’accuratezza dimensionale. Molti componenti moderni in acciaio inossidabile per CNC richiedono formulazioni specializzate di refrigerante che migliorano la lubrificità, ottimizzano l’evacuazione dei trucioli e garantiscono una dissipazione del calore superiore rispetto ai refrigeranti standard. Il sistema di refrigerazione deve fornire portate adeguate nella zona di taglio, evitando al contempo la distorsione termica dei componenti CNC in acciaio inossidabile. La gestione del refrigerante aggiunge complessità operativa, incrementa i costi dei materiali e richiede un monitoraggio regolare per preservarne l’efficacia. Senza una strategia adeguata per il refrigerante, i tentativi di lavorare componenti CNC in acciaio inossidabile porteranno a rottura degli utensili, difetti superficiali e ritardi produttivi che superano di gran lunga qualsiasi risparmio ottenuto sul refrigerante.
FAQ
Quali specifiche leghe di acciaio inossidabile sono le più difficili da lavorare?
Gli acciai inossidabili austenitici, come i tipi 304 e 316, sono generalmente considerati più difficili da lavorare rispetto alle varianti ferritiche o martensitiche. Questi tipi offrono un’eccellente resistenza alla corrosione e una notevole resistenza meccanica, rendendoli particolarmente adatti a applicazioni impegnative; tuttavia, la loro composizione determina i fenomeni di indurimento per deformazione e le difficoltà termiche descritti in questa guida. Gli acciai inossidabili duplex presentano ulteriori difficoltà a causa della loro durezza ancora maggiore. Quando si specificano i materiali per componenti CNC in acciaio inossidabile, comprendere quali tipi comportano le maggiori sfide nella lavorazione consente di pianificare tempi di produzione realistici e strategie di scelta degli utensili.
Come possono i produttori ridurre l’usura degli utensili durante la lavorazione di componenti CNC in acciaio inossidabile?
Diverse strategie riducono efficacemente l’usura degli utensili durante la produzione di componenti CNC in acciaio inossidabile. L’uso di utensili in carburo con rivestimenti specializzati per l’acciaio inossidabile migliora notevolmente la durata rispetto alle alternative in acciaio rapido. L’adozione di configurazioni rigide della macchina, che minimizzano le vibrazioni, aiuta a prevenire il ronzio dell’utensile e il guasto prematuro. L’impiego di sistemi di refrigerazione ad alta pressione garantisce un’efficace rimozione del calore dalle zone di taglio dei componenti CNC in acciaio inossidabile. Inoltre, l’ottimizzazione delle velocità di taglio e dei regimi di avanzamento specifici per ogni operazione sui componenti CNC in acciaio inossidabile — anziché l’uso di parametri generici — riduce lo stress termico sugli utensili. Il monitoraggio regolare degli utensili e la sostituzione preventiva prima del guasto catastrofico riducono anche le interruzioni nella produzione di componenti CNC in acciaio inossidabile.
Perché la produzione di componenti CNC in acciaio inossidabile costa di più rispetto alla lavorazione di altri materiali?
Fattori multipli si combinano per aumentare il costo della produzione di componenti CNC in acciaio inossidabile tempi di ciclo più lunghi a causa delle limitazioni di velocità aumentano direttamente l’allocazione di manodopera per singolo componente. Utensili di alta qualità e sostituzioni più frequenti degli utensili incrementano i costi di materiale e di manodopera. Sistemi di refrigerazione specializzati e un maggiore consumo di fluidi contribuiscono alle spese operative. L’usura maggiore delle macchine, causata dalla lavorazione di parti in acciaio inossidabile mediante CNC sotto carichi elevati, può richiedere interventi di manutenzione più frequenti. I requisiti di finitura superficiale per le parti in acciaio inossidabile lavorate mediante CNC richiedono spesso operazioni secondarie che non si applicano ad altri materiali. Quando tutti questi fattori si combinano, il costo totale di produzione delle parti in acciaio inossidabile lavorate mediante CNC supera tipicamente quello di componenti analoghi realizzati con materiali più facili da lavorare.
Indice dei Contenuti
- Proprietà del materiale che rendono difficili i componenti CNC in acciaio inossidabile
- Usura degli utensili e sfide legate agli utensili da taglio
- Vincoli del processo di lavorazione e impatto sulla produzione
-
FAQ
- Quali specifiche leghe di acciaio inossidabile sono le più difficili da lavorare?
- Come possono i produttori ridurre l’usura degli utensili durante la lavorazione di componenti CNC in acciaio inossidabile?
- Perché la produzione di componenti CNC in acciaio inossidabile costa di più rispetto alla lavorazione di altri materiali?