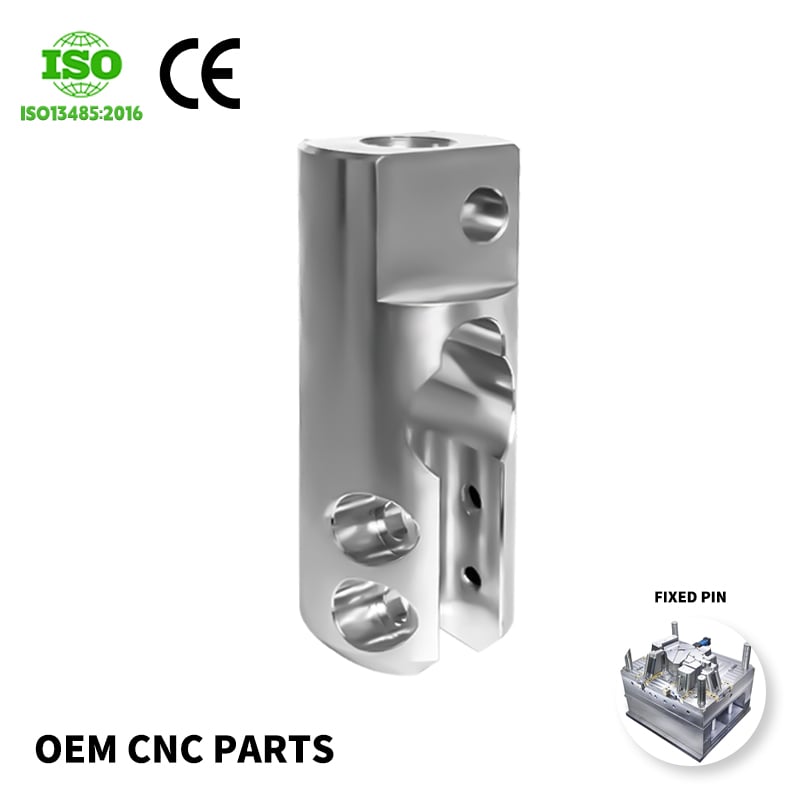
Контроль качества является основой надёжного деталей с ЧПУ . В современной конкурентной промышленной среде производители не могут позволить себе дефекты или несоответствия. Каждая изготовленная деталь должна соответствовать строгим допускам по размерам, техническим требованиям к материалу и функциональным характеристикам. Без систематических мер контроля качества даже незначительные отклонения могут привести к отказу продукции, дорогостоящим отзывам и ухудшению отношений с клиентами. В этом руководстве подробно описаны ключевые этапы контроля качества, обеспечивающие высочайший уровень исполнения на всех стадиях производства деталей на станках с ЧПУ.
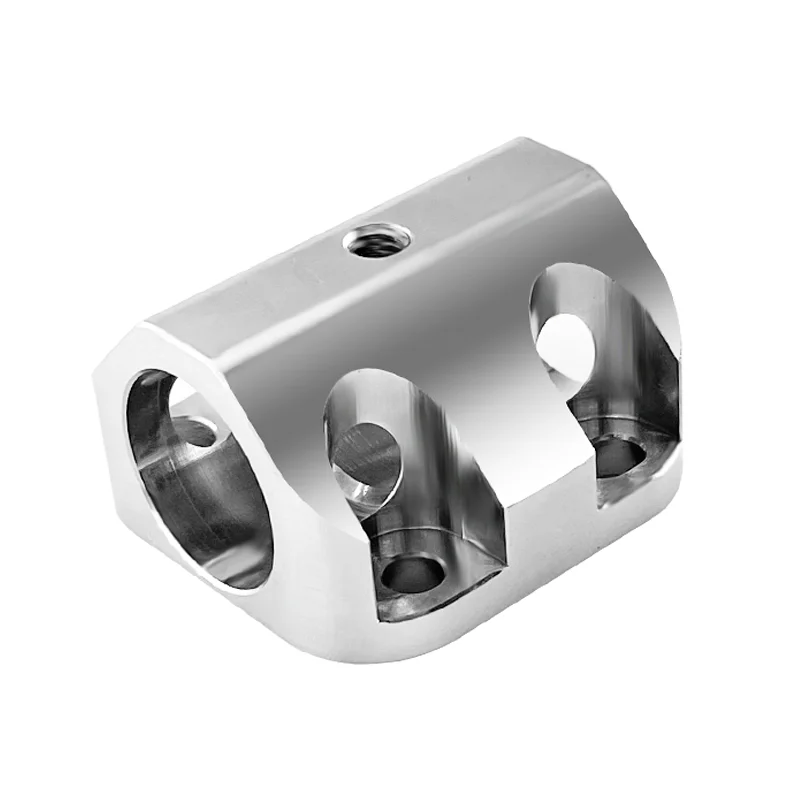
Современное производство деталей на станках с ЧПУ требует высокой точности на каждом этапе — от проверки исходных материалов до финальной поставки. Контроль качества — это не отдельная контрольная точка, а интегрированная система, охватывающая верификацию проектных решений, мониторинг процесса изготовления и проверку готовых деталей. Организации, внедряющие надёжные протоколы контроля качества, сталкиваются с меньшим количеством переделок, повышают выход годных изделий при первом проходе и укрепляют свои конкурентные позиции. Понимание этих ключевых этапов помогает производителям оптимизировать эффективность производства, сохраняя при этом самые высокие стандарты.
Проверка материалов и верификация входящего качества
Критерии приёмки исходных материалов
Основа производства качественных деталей для станков с ЧПУ закладывается ещё до начала производства. При поступлении сырьё подвергается инспекции для проверки его химического состава, геометрических размеров и состояния поверхности. Контроль качества поступающего материала включает проверку сертификатов соответствия материала, анализ химического состава и испытания на твёрдость металлов и сплавов. Любой материал, не соответствующий установленным техническим требованиям, должен быть немедленно отклонён или изолирован, чтобы исключить его попадание в производственный процесс.
Определение чётких критериев приёмки при производстве деталей для станков с ЧПУ требует наличия документированных стандартов на материалы и протоколов испытаний. Поставщики должны предоставлять сертификаты анализа и документацию, обеспечивающую прослеживаемость материалов. Сочетание случайной выборки с применением статистического анализа позволяет выявлять тенденции в качестве материалов. Когда производство деталей для станков с ЧПУ опирается на стабильные физико-механические свойства материалов, последующие технологические операции становятся более предсказуемыми, а количество дефектов значительно снижается.
Проверки поверхности и геометрических размеров до начала производства
Перед началом изготовления деталей на станках с ЧПУ исходный материал должен пройти проверку размеров. Ширину, толщину, диаметр или длину материала следует измерить и сравнить с параметрами, указанными в заказе. Визуальный осмотр поверхности должен выявлять царапины, коррозию, неметаллические включения или загрязнения, которые могут повлиять на обработку или качество готовой детали. Такие проверки на стадии подготовки производства предотвращают неоправданный расход времени станков и ресурсов инструментов при работе с некондиционным материалом.
Контроль в ходе процесса и оперативная корректировка
Мониторинг производительности инструмента и отслеживание его износа
Во время производства деталей на станках с ЧПУ режущие инструменты подвергаются постепенному износу, что напрямую влияет на точность деталей и качество их поверхности. Системы мониторинга инструментов в реальном времени отслеживают силы резания, вибрацию и скорость износа инструментов. Профилактическая замена инструментов до их выхода из строя предотвращает изменение геометрических размеров и дефекты поверхности. Контроль качества в процессе производства деталей на станках с ЧПУ включает периодические измерения первой изготовленной детали и выборочных образцов для выявления ранних признаков деградации инструмента или смещения параметров станка.
Установление пределов срока службы инструментов и интервалов их замены имеет решающее значение для стабильного производства деталей на станках с ЧПУ. В некоторых операциях используются системы контроля состояния инструментов, которые автоматически оповещают операторов при превышении пороговых значений износа. Регулярная замена инструментов обеспечивает сохранение остроты режущих кромок, снижает силы резания и поддерживает геометрическую точность на протяжении всего производственного цикла. Такой проактивный подход к управлению инструментами значительно экономичнее реактивного устранения дефектов или списания бракованных деталей.
Калибровка станка и контроль температуры
ЧПУ-станки требуют регулярной калибровки для обеспечения воспроизводимой точности при изготовлении деталей ЧПУ. Тепловое расширение, вызванное колебаниями температуры окружающей среды или трением в узлах станка, со временем может приводить к погрешностям размеров. Процедуры контроля качества включают циклы прогрева станка, периодическую проверку эталонных деталей и мониторинг температуры в зонах обработки. Во многих современных производственных мощностях по изготовлению деталей ЧПУ поддерживается климат-контроль для стабилизации условий окружающей среды и минимизации тепловых деформаций.
Управление смещениями инструмента имеет решающее значение в процессе изготовления деталей ЧПУ. Значения смещений должны быть проверены и скорректированы на основе измерений размеров пробных деталей. Карты статистического контроля процессов отслеживают тенденции изменения смещений и сигнализируют операторам о дрейфе до того, как детали выйдут за пределы допусков. Такая обратная связь в реальном времени гарантирует соблюдение размерной стабильности на протяжении всего производственного цикла и позволяет свести к минимуму затраты на брак и доработку.
Окончательный контроль и проверка размеров
Комплексные протоколы измерений
После завершения механической обработки производство деталей на станках с ЧПУ требует тщательной проверки размеров готовых компонентов. Критические размеры, геометрические допуски и параметры шероховатости поверхности должны быть подтверждены с использованием аттестованного измерительного оборудования, например координатно-измерительных машин (CMM), микрометров или оптических компараторов. Контроль должен выполняться в соответствии с документированными процедурами, основанными на конструкторской документации и указанных в ней допусках. Измерения должны проводиться в нескольких точках, чтобы обеспечить единообразную точность всей партии деталей, изготовленной при производстве на станках с ЧПУ.
Планы статистической выборки определяют частоту проверок при контроле качества деталей, изготавливаемых на станках с ЧПУ. Хотя 100-процентная проверка обеспечивает максимальную надёжность, основанные на оценке рисков стратегии выборочного контроля могут быть экономически выгоднее при массовом производстве. Автоматизированные системы технического зрения и лазерные измерительные технологии всё чаще применяются при контроле деталей, изготавливаемых на станках с ЧПУ, поскольку обеспечивают быструю обратную связь и снижают погрешности, вызванные человеческим фактором. Цифровые записи всех измерений обеспечивают прослеживаемость и поддерживают инициативы по непрерывному улучшению.
Качество поверхности и функциональные испытания
Проверка отделки поверхности часто упускается из виду, однако она критически важна при производстве деталей методом ЧПУ. Шероховатость поверхности должна измеряться с помощью соответствующих приборов и сравниваться с инженерными спецификациями. Визуальный осмотр должен выявлять царапины, заусенцы или загрязнения, которые могут нарушить функционирование или внешний вид детали. При производстве деталей методом ЧПУ для оборудования полупроводниковой промышленности или аэрокосмической отрасли чистота и целостность поверхности являются обязательными требованиями к качеству.
Функциональное тестирование дополняет контроль размеров в системе обеспечения качества при производстве деталей методом ЧПУ. Детали могут проверяться на соответствие посадки, совмещения или рабочих характеристик в условиях сборки. Испытания на герметичность, испытания под давлением или операционная верификация гарантируют, что компоненты функционируют в соответствии с заданными параметрами. Такой многоуровневый подход к контролю подтверждает, что процессы производства деталей методом ЧПУ обеспечивают не только размерную точность, но и истинное функциональное качество, отвечающее требованиям конечного применения.
Документация, прослеживаемость и непрерывное совершенствование
Записи о качестве и соответствие нормативным требованиям
Полная документация по качеству необходима для обеспечения подотчётности и непрерывного совершенствования при производстве деталей методом ЧПУ. Каждая партия должна сопровождаться протоколами контроля, данными измерений, журналами замены инструментов и параметрами станка. Такая прослеживаемость позволяет проводить анализ первопричин в случае возникновения проблем и обеспечивает соответствие нормативным требованиям в таких отраслях, как авиастроение, автомобилестроение и производство медицинского оборудования. Цифровые системы управления качеством упрощают документирование и обеспечивают доступ к историческим данным для анализа тенденций.
Нормативные стандарты, такие как ISO 9001, AS9100 или IATF 16949, устанавливают рамки систем менеджмента качества, повышающие стандарты производства деталей для станков с ЧПУ. Для получения этих сертификатов требуются документированные процедуры, регулярные аудиты и подтверждённая приверженность качеству. Организации, стремящиеся к таким сертификатам, обнаруживают, что системный контроль качества, хотя и требует инвестиций, в конечном счёте снижает совокупную стоимость владения и укрепляет доверие клиентов к их возможностям в производстве деталей для станков с ЧПУ.
Анализ данных и оптимизация процессов
Данные о качестве, собранные в ходе производства деталей для станков с ЧПУ, предоставляют ценные сведения для совершенствования процессов. Анализ показателей брака, частоты переделок и тенденций в геометрических параметрах помогает выявить коренные причины дефектов. Методы статистического управления процессами позволяют определить, вызваны ли отклонения случайными факторами или системными проблемами, требующими корректирующих действий. Методологии непрерывного совершенствования, такие как Lean и Six Sigma, способствуют сокращению потерь и повышению эффективности в операциях по производству деталей для станков с ЧПУ.
Обратные связи, соединяющие производственные данные с командами инженеров и технологов, ускоряют циклы улучшения. Когда команды, занимающиеся изготовлением деталей на станках с ЧПУ, систематически анализируют показатели качества и внедряют изменения, основанные на фактических данных, они достигают измеримого роста выхода годной продукции, пропускной способности и эффективности затрат. Эта культура непрерывного совершенствования превращает контроль качества из обязательного требования в конкурентное преимущество, выделяющее производителей на сложных рынках.
ЧаВО
Какие точки измерения являются наиболее критичными при контроле качества изготовления деталей на станках с ЧПУ?
Самые важные контрольные точки при контроле качества изготовления деталей на станках с ЧПУ зависят от инженерных спецификаций и функциональных требований. Обычно к ним относятся основные размеры, влияющие на посадку и сборку, геометрические допуски — например, перпендикулярность или биение, — влияющие на эксплуатационные характеристики, а также любые размеры, определяющие последующие технологические операции. Требования к шероховатости поверхности, состоянию кромок и твёрдости также нуждаются в тщательном контроле, если они влияют на функционирование детали или её долговечность в применении при изготовлении деталей на станках с ЧПУ.
Как часто следует проводить калибровку оборудования в ходе производственных циклов изготовления деталей на станках с ЧПУ?
Частота калибровки станка при производстве деталей на станках с ЧПУ зависит от стабильности станка, скорости износа инструмента и объёма выпускаемой продукции. При массовом производстве проверки калибровки могут проводиться каждые 4–8 часов или между заменами инструмента. Автоматизированные измерительные системы могут обеспечивать обратную связь в реальном времени, что позволяет непрерывно корректировать смещения. Различные материалы и технологические процессы по-разному чувствительны к дрейфу параметров, поэтому предприятия по производству деталей на станках с ЧПУ должны разрабатывать графики калибровки на основе исторических данных о работе оборудования и исследований способности процессов.
Могут ли автоматизированные системы контроля заменить ручные проверки качества при производстве деталей на станках с ЧПУ?
Автоматизированные системы контроля значительно повышают эффективность и стабильность при производстве деталей для станков с ЧПУ, однако полная замена ручных проверок требует тщательного обдумывания. Системы машинного зрения отлично справляются с измерением геометрических размеров, выявлением поверхностных дефектов и быстрой обработкой деталей в больших объёмах. Тем не менее, сложные геометрические допуски или функциональные испытания по-прежнему могут требовать человеческого суждения или специализированного оборудования. Наиболее эффективные стратегии обеспечения качества при производстве деталей для станков с ЧПУ сочетают автоматизированные системы для рутинных проверок с целенаправленным ручным контролем критически важных параметров, что позволяет одновременно максимизировать и эффективность, и надёжность.
Содержание
- Проверка материалов и верификация входящего качества
- Контроль в ходе процесса и оперативная корректировка
- Окончательный контроль и проверка размеров
- Документация, прослеживаемость и непрерывное совершенствование
-
ЧаВО
- Какие точки измерения являются наиболее критичными при контроле качества изготовления деталей на станках с ЧПУ?
- Как часто следует проводить калибровку оборудования в ходе производственных циклов изготовления деталей на станках с ЧПУ?
- Могут ли автоматизированные системы контроля заменить ручные проверки качества при производстве деталей на станках с ЧПУ?